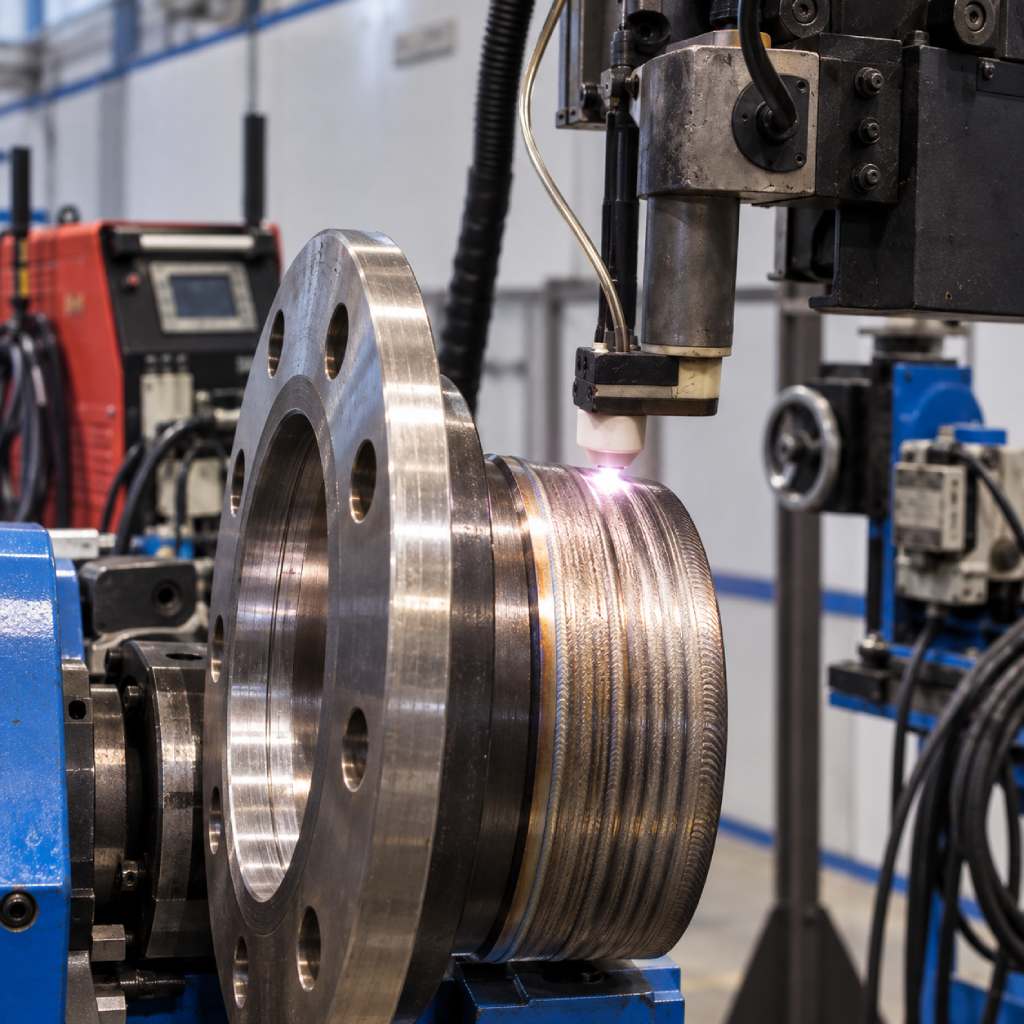
Soldadura PTA para recargue de bombas, válvulas y componentes críticos

Soldadura PTA para recargue de bombas, válvulas y componentes críticos

Servicios de soldadura PTA y recargue para aplicaciones industriales exigentes

En Asimer Group realizamos procesos de soldadura PTA (Plasma Transferred Arc) y recargue sobre componentes de bombas, válvulas y otros equipos industriales sometidos a desgaste, corrosión y condiciones de servicio exigentes.

Aplicamos el material de aporte de forma controlada sobre las zonas funcionales del componente, adaptando el proceso a la geometría, el material base y los requisitos técnicos definidos para cada proyecto.

Cuando el proyecto lo requiere, integramos el proceso PTA con mecanizado CNC, control dimensional e inspección para coordinar las distintas fases de fabricación, reparación o recuperación del componente.

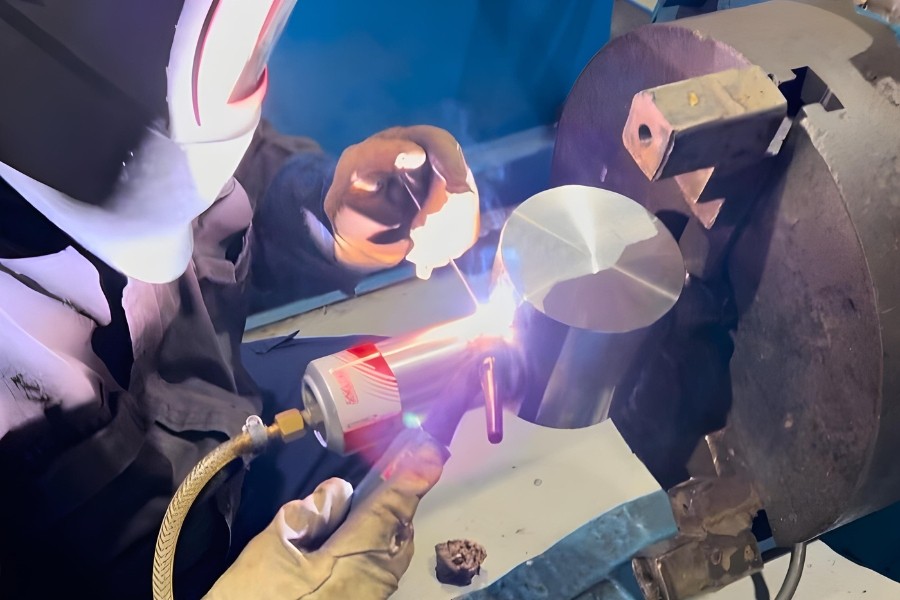
Soldadura PTA y recargue sobre componente industrial crítico

¿Necesitas externalizar un proyecto de soldadura o recargue PTA?

Analizamos el material, la geometría del componente, las zonas de recargue, las condiciones de servicio y los requisitos de inspección para definir el proceso PTA más adecuado para cada proyecto.

¿Necesitas externalizar un proyecto de soldadura o recargue PTA?

Analizamos el material, la geometría del componente, las zonas de recargue, las condiciones de servicio y los requisitos de inspección para definir el proceso PTA más adecuado para cada proyecto.

Máquina Soldadura PTA

¿Qué es la soldadura PTA y cuándo se utiliza en recargue industrial?

La soldadura PTA (Plasma Transferred Arc o arco transferido por plasma) es un proceso de recargue en el que un arco de plasma concentrado funde un material de aporte, normalmente en polvo, sobre la superficie de un componente metálico.

El proceso permite depositar material de forma controlada sobre zonas concretas de la pieza para mejorar su resistencia al desgaste, la corrosión o determinadas condiciones de servicio, manteniendo un elevado control sobre la aportación y la geometría tratada.

En aplicaciones industriales, el PTA se utiliza especialmente en superficies funcionales de bombas, válvulas y otros componentes críticos cuando es necesario recuperar zonas desgastadas o aplicar aleaciones específicas de recargue de acuerdo con los requisitos técnicos del proyecto.


¿Cómo funciona el proceso de soldadura PTA?

El proceso PTA genera un arco de plasma concentrado entre un electrodo de tungsteno y la pieza. A través de este arco se introduce el material de aporte, habitualmente en forma de polvo metálico, que se funde y deposita de manera controlada sobre la superficie del componente.

La calidad del recargue depende del control de parámetros como la energía aplicada, la velocidad de avance, la alimentación del material y el gas de protección. Estos parámetros se ajustan en función del material base, la geometría de la pieza y los requisitos técnicos definidos para cada proyecto.

En componentes críticos, el proceso puede complementarse con controles dimensionales y ensayos no destructivos para verificar el resultado antes de las siguientes fases de mecanizado, montaje o inspección.

Beneficios del recargue PTA en componentes industriales

El proceso PTA permite aplicar material de aporte de forma controlada sobre zonas concretas del componente, adaptando el recargue a las condiciones de servicio, el material base y los requisitos técnicos de cada proyecto.

Durabilidad y resistencia soldadura arco transferido por plasma

Resistencia al desgaste y la corrosión

El recargue PTA permite aplicar aleaciones específicas sobre superficies sometidas a desgaste, corrosión o condiciones de servicio exigentes, reforzando las zonas funcionales que lo requieren.
aporte controlado en zonas criticas soldadura pta

Aporte controlado
en
zonas críticas

La concentración del arco y el control de los parámetros permiten depositar material de forma localizada sobre asientos, ejes y otras superficies funcionales definidas en el proyecto.
Adaptación materiales de aporte soldadura pta

Adaptación de materiales de aporte

El proceso permite trabajar con diferentes aleaciones en polvo, seleccionadas según el material base, la aplicación y las condiciones de servicio del componente.
Mecanizado inspección recargue pta

Integración con mecanizado e inspección

Cuando el proyecto lo requiere, el recargue PTA puede coordinarse con mecanizado CNC, control dimensional y ensayos no destructivos dentro de una misma secuencia de trabajo.

Durabilidad y resistencia soldadura arco transferido por plasma

Resistencia al desgaste y la corrosión

El recargue PTA permite aplicar aleaciones específicas sobre superficies sometidas a desgaste, corrosión o condiciones de servicio exigentes, reforzando las zonas funcionales que lo requieren.

aporte controlado en zonas criticas soldadura pta

Aporte controlado en zonas críticas

La concentración del arco y el control de los parámetros permiten depositar material de forma localizada sobre asientos, ejes y otras superficies funcionales definidas en el proyecto.

Adaptación materiales de aporte soldadura pta

Adaptación de materiales de aporte

El proceso permite trabajar con diferentes aleaciones en polvo, seleccionadas según el material base, la aplicación y las condiciones de servicio del componente.

Mecanizado inspección recargue pta

Integración con mecanizado e inspección

Cuando el proyecto lo requiere, el recargue PTA puede coordinarse con mecanizado CNC, control dimensional y ensayos no destructivos dentro de una misma secuencia de trabajo.

Aplicaciones de la soldadura PTA en bombas, válvulas y componentes industriales

La soldadura PTA se utiliza para aplicar recargues localizados sobre superficies funcionales sometidas a desgaste, corrosión o condiciones de servicio exigentes. En Asimer Group aplicamos este proceso en componentes de bombas, válvulas y otros equipos industriales, adaptando el material de aporte y los parámetros del proceso a la geometría, el material base y los requisitos técnicos de cada proyecto.

Recargue PTA en componentes de bombas

Aplicamos recargues PTA sobre superficies funcionales de componentes de bombas sometidas a desgaste, corrosión o condiciones de servicio exigentes. El material de aporte y los parámetros del proceso se definen en función del material base, la geometría y los requisitos técnicos del componente.

Recargue PTA
en válvulas industriales

El proceso PTA permite aplicar aleaciones de recargue de forma localizada en zonas críticas de válvulas, como asientos y otras superficies funcionales, adaptando la deposición a las condiciones de servicio y a las especificaciones del proyecto.

Recuperación de componentes desgastados

En proyectos de reparación o recuperación, el PTA permite aportar material únicamente en las zonas afectadas por desgaste o pérdida de material. Cuando es necesario, el recargue se coordina posteriormente con mecanizado, control dimensional e inspección.

Recargue PTA en componentes de bombas

Aplicamos recargues PTA sobre superficies funcionales de componentes de bombas sometidas a desgaste, corrosión o condiciones de servicio exigentes. El material de aporte y los parámetros del proceso se definen en función del material base, la geometría y los requisitos técnicos del componente.

Recargue PTA en válvulas industriales

El proceso PTA permite aplicar aleaciones de recargue de forma localizada en zonas críticas de válvulas, como asientos y otras superficies funcionales, adaptando la deposición a las condiciones de servicio y a las especificaciones del proyecto.

Recuperación de componentes desgastados

En proyectos de reparación o recuperación, el PTA permite aportar material únicamente en las zonas afectadas por desgaste o pérdida de material. Cuando es necesario, el recargue se coordina posteriormente con mecanizado, control dimensional e inspección.

Comparativa de la soldadura PTA con otros procesos de soldadura

La soldadura PTA se utiliza principalmente para recargues localizados y aplicaciones donde es necesario controlar con precisión la deposición del material de aporte. Frente a otros procesos como MIG, TIG o soldadura por arco sumergido, su principal diferencia está en la forma en que permite aplicar aleaciones sobre zonas funcionales concretas del componente.

Soldadura especializada asimer

Soldadura PTA vs.
soldadura
MIG
 

La soldadura MIG se utiliza principalmente para unión y aportación de material con altas tasas de deposición. El proceso PTA, en cambio, está especialmente orientado a recargues localizados donde interesa controlar con precisión la zona tratada, el material depositado y la dilución con el material base.
Soldadura especializada asimer

Soldadura PTA vs. Soldadura
TIG
 

La soldadura TIG ofrece un elevado control en operaciones de unión y reparación. El PTA se diferencia por trabajar habitualmente con material de aporte en polvo y por su capacidad para aplicar recargues de aleaciones específicas sobre superficies funcionales sometidas a desgaste o corrosión.
Soldadura especializada asimer

Soldadura PTA vs. Soldadura por Arco Sumergido

La soldadura por arco sumergido resulta adecuada para procesos de alta deposición y geometrías relativamente continuas. El PTA ofrece mayor flexibilidad para realizar recargues localizados sobre zonas concretas y geometrías de componentes donde se requiere un control preciso de la deposición.
Soldadura especializada asimer

Cómo definimos el proceso PTA adecuado para cada proyecto

La definición del proceso PTA depende de las características del componente y de los requisitos técnicos de cada aplicación. Antes de ejecutar el recargue, analizamos el material base, la geometría de la pieza, las zonas funcionales que deben tratarse, las condiciones de servicio y las fases posteriores de mecanizado e inspección.

Soldadura especializada asimer

Material base y condiciones de servicio

Evaluamos el material del componente y las condiciones de trabajo previstas para seleccionar una solución de recargue compatible con los requisitos del proyecto.
Geometría y zonas de recargue

Definimos las superficies que deben tratarse y adaptamos el proceso a la geometría, accesibilidad y dimensiones de las zonas funcionales del componente.
Material de aporte y parámetros del proceso

Seleccionamos la aleación de aporte y ajustamos los parámetros del PTA en función del material base, el recargue requerido y las especificaciones técnicas aplicables.
Mecanizado, inspección y fases posteriores

Cuando el proyecto lo requiere, coordinamos el recargue con mecanizado CNC, control dimensional y ensayos no destructivos antes de la entrega o de las siguientes fases de fabricación.

Cómo definimos el proceso PTA adecuado para cada proyecto

La definición del proceso PTA depende de las características del componente y de los requisitos técnicos de cada aplicación. Antes de ejecutar el recargue, analizamos el material base, la geometría de la pieza, las zonas funcionales que deben tratarse, las condiciones de servicio y las fases posteriores de mecanizado e inspección.

Material base y condiciones de servicio

Evaluamos el material del componente y las condiciones de trabajo previstas para seleccionar una solución de recargue compatible con los requisitos del proyecto.

Geometría y zonas de recargue

Definimos las superficies que deben tratarse y adaptamos el proceso a la geometría, accesibilidad y dimensiones de las zonas funcionales del componente.

Material de aporte y parámetros del proceso

Seleccionamos la aleación de aporte y ajustamos los parámetros del PTA en función del material base, el recargue requerido y las especificaciones técnicas aplicables.

Mecanizado e inspección después del recargue PTA

Mecanizado, inspección y fases posteriores

Cuando el proyecto lo requiere, coordinamos el recargue con mecanizado CNC, control dimensional y ensayos no destructivos antes de la entrega o de las siguientes fases de fabricación.

Aspectos clave en la ejecución de un recargue PTA

La ejecución de un recargue PTA requiere controlar la preparación de la superficie, el material de aporte, los parámetros del proceso y la geometría de la zona que debe tratarse. Estos factores se definen en función del material base, las condiciones de servicio y las especificaciones técnicas del componente.

En componentes críticos, también es necesario coordinar el recargue con las fases posteriores de mecanizado e inspección. El control dimensional y, cuando procede, los ensayos no destructivos permiten verificar el resultado antes de continuar con las siguientes etapas de fabricación o reparación.

Capacidad técnica para proyectos de recargue PTA

En Asimer Group abordamos los proyectos de recargue PTA considerando de forma conjunta el material base, la geometría del componente, las zonas funcionales que deben tratarse y los requisitos técnicos definidos para cada aplicación.

La posibilidad de integrar soldadura, mecanizado CNC, control dimensional e inspección permite coordinar las distintas fases del proyecto sobre componentes de bombas, válvulas y otros equipos industriales críticos.

Innovación tecnológica soldadura PTA

Capacidad técnica para proyectos de recargue PTA

En Asimer Group abordamos los proyectos de recargue PTA considerando de forma conjunta el material base, la geometría del componente, las zonas funcionales que deben tratarse y los requisitos técnicos definidos para cada aplicación.

La posibilidad de integrar soldadura, mecanizado CNC, control dimensional e inspección permite coordinar las distintas fases del proyecto sobre componentes de bombas, válvulas y otros equipos industriales críticos.

¿Por qué confiar un proyecto de recargue PTA a Asimer Group?

En proyectos de recargue PTA sobre componentes críticos, no solo es importante controlar la deposición del material. También es necesario considerar el material base, la geometría de la pieza, las superficies funcionales, las condiciones de servicio y los requisitos de inspección definidos para cada aplicación.

En Asimer Group coordinamos el proceso PTA con capacidades de mecanizado CNC, control dimensional e inspección cuando el proyecto lo requiere, especialmente en componentes de bombas, válvulas y otros equipos industriales sometidos a condiciones de servicio exigentes.

Solicitar valoración técnica

Experiencia
+ 3 años
Metros
+ 1
Empleados
+ 1

Al enviar este formulario, acepta que Asimer Group procese sus datos para responder a su solicitud. Puede consultar nuestra política de privacidad.

Otros servicios de soldadura

Soldadura MIG aplicada a componente industrial crítico

Soldadura MIG
 

Proceso de soldadura TIG aplicado en componentes industriales para garantizar precisión y calidad en las uniones metálicas.

Soldadura TIG
 

Soldadura automática MIG

Soldadura MIG Automática